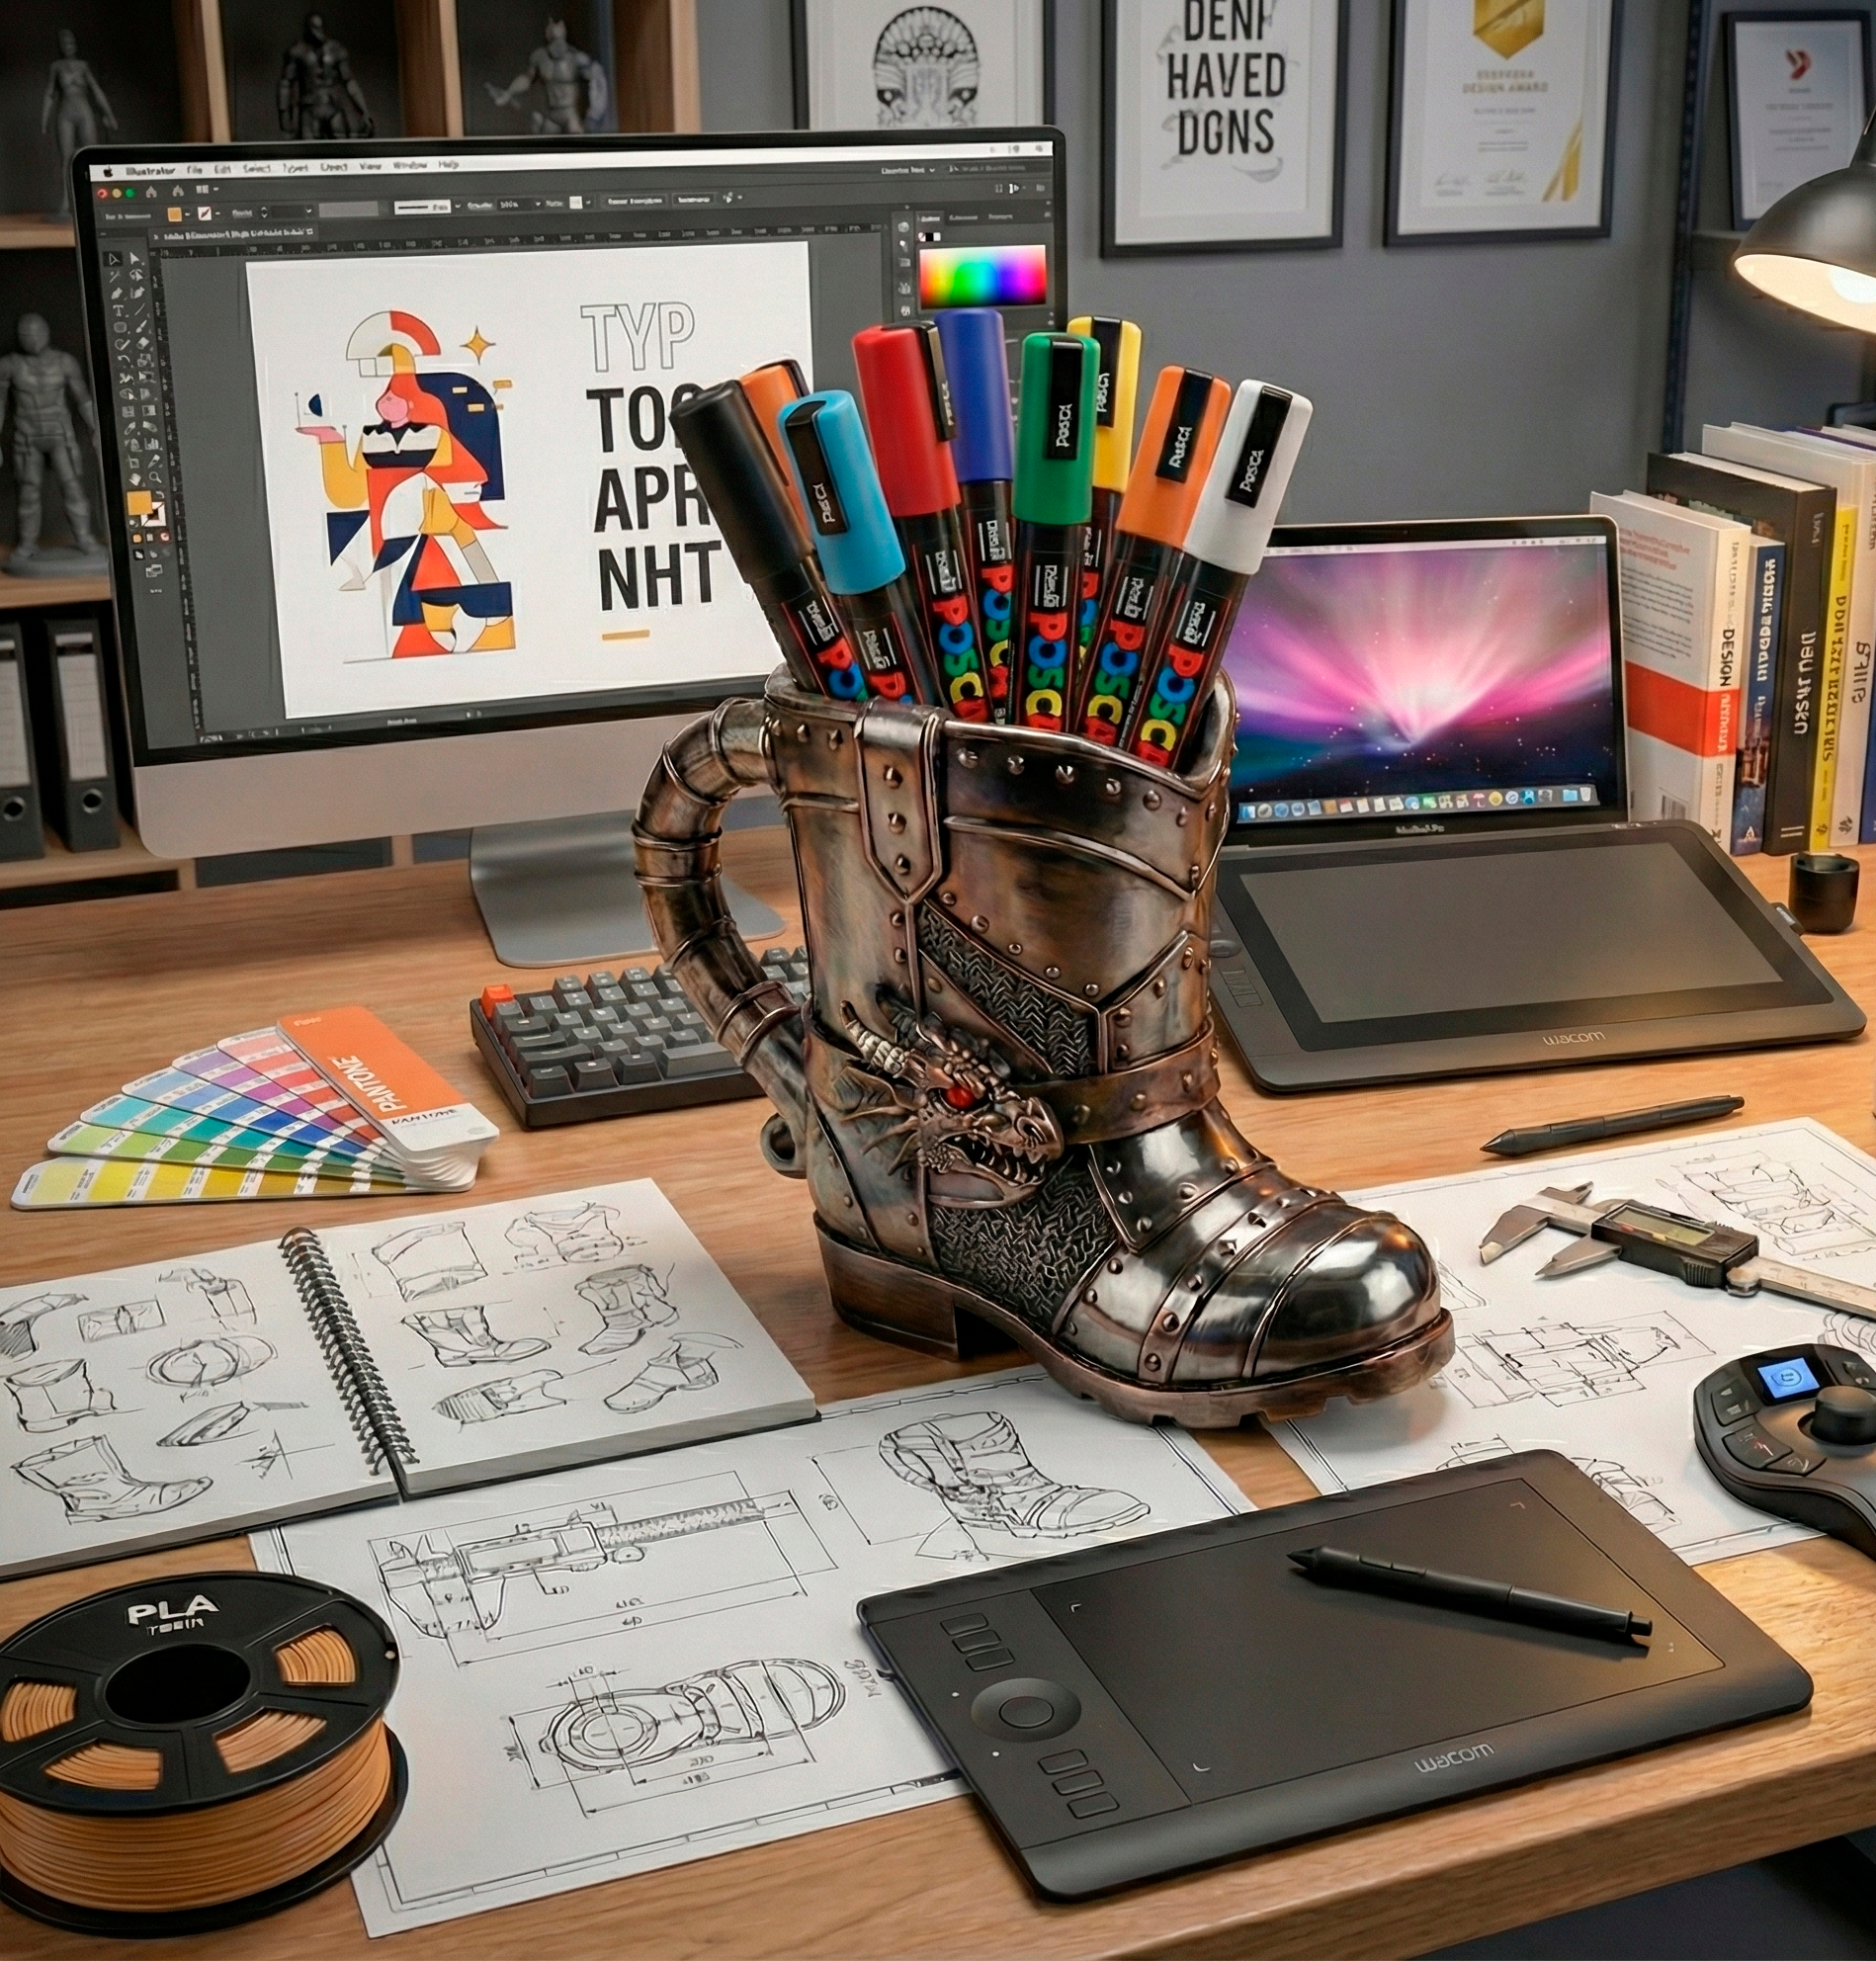
3D model description
La bota que definirá el juego de tronos! Imprímela y personalizarla a tu estilo
3D printing settings
🥾 PARÁmetros para impresión 3D (Taza en forma de bota)
✅ 1. Material recomendado
Opción 1: PLA (recomendado para uso decorativo)
Fácil de imprimir, buen detalle.
NO apto para bebidas calientes (se deforma >60 °C).
Ideal si la taza será decorativa o para líquidos fríos.
Opción 2: PETG (recomendado para taza funcional)
Mejor resistencia térmica (hasta 70–80 °C).
Buen material para tazas reales para café/té.
Opción 3: Resina (SLA/DLP)
NO apta para contacto alimentario a menos que uses resina certificada FDA.
Acabado muy fino.
⚙️ 2. Configuración de impresión FDM
Altura de capa
0.16–0.20 mm para buena calidad en superficies curvas.
Para detalles en relieves del diseño: 0.12 mm.
Perímetros (walls)
3–4 perímetros para que la taza sea resistente y no presente filtraciones.
Infill (relleno)
20–30 % (grid, gyroid o cubic).
En la zona del mango si tuviera: 30–40 %.
Espesor del fondo
Mínimo 1.6–2.4 mm (8–12 capas dependiendo de la altura de capa).
Temperatura de impresión
PLA: 200–210 °C
PETG: 230–245 °C
Cama:
PLA: 55–60 °C
PETG: 70–80 °C
Velocidad
40–55 mm/s para maximizar resistencia y evitar defectos en paredes curvas.
Soportes
Depende del diseño de la bota, pero en general:
Activar soportes solo desde la cama (support from build plate only).
Zonas críticas:
Parte superior del talón.
Curvatura donde se forma el “cuello” de la taza.
Asa si la tiene.
Ángulo de soporte recomendado: 50°–55° (menos soporte = mejor acabado interior).
Orientación de impresión
Lo mejor:
Colocar la bota con la base hacia abajo, como si estuviera puesta sobre el piso.
Asegura máxima resistencia vertical y menos riesgo de filtraciones.
Evita orientarla acostada porque genera demasiados soportes internos.
🔧 3. Postprocesado
Lijado
Comienza con 120 o 180 grit.
Luego 240 → 400 → 800 → 1200 según el acabado deseado.
Lija en húmedo a partir de 400 para un acabado fino.
Sellado interior (para uso real con bebidas)
Opciones:
Epóxico alimentario (Food-safe epoxy) — recomendado.
XTC-3D, pero debe estar completamente curado y sellado.
Aplica 1–2 capas delgadas con pincel suave.
🎨 4. Recomendaciones para colorear y detallar la taza
Pintura adecuada
Acrílicos de alta calidad (Vallejo, Citadel, Army Painter, Arteza).
Para uso intenso o contacto con líquidos: esmalte o pintura automotriz (externo).
Preparación
Lijar suavemente.
Aplicar primer/base coat:
Para PLA: primer gris o blanco.
Para PETG: usar primer adherente.
Proceso de pintura
Pintar en capas delgadas, no saturar.
Para detalles tipo “cuero”, “suela”, “costuras”:
Aplicar base marrón.
Lavar con pintura diluida en negro (wash).
Resaltar bordes con marrón claro o beige (drybrush).
Barniz final
Elige según el estilo deseado:
Mate: aspecto natural.
Satinado: más realista estilo bota.
Brillante: acabado cerámico.
Para evitar desgaste:
2–3 capas de barniz en spray.
Barniz interior (si la usas para bebidas)
Epóxico alimentario, cura por 24–48 h.
🧼 5. Mantenimiento
No lavar en lavavajillas si es PLA.
Si está sellada con epóxico, lavar con agua tibia (no caliente).
Evitar golpes fuertes en la zona del talón y puntera (puntos débiles).